Produk plastik yang keluar dari mesin molding bisa terlihat hampir sama ketika diperiksa sekilas, tetapi hasilnya belum tentu memenuhi standar warna pelanggan. Komponen yang seharusnya berwarna putih dapat terlihat sedikit kekuningan, bagian berwarna abu-abu tampak lebih gelap, atau dua komponen dengan kode warna yang sama justru terlihat berbeda ketika dirakit menjadi satu produk. Bagi tim Quality Control (QC), kondisi seperti ini bukan hanya persoalan penampilan. Perbedaan warna dapat memicu produk reject, pengulangan proses produksi, pemborosan masterbatch, hingga keterlambatan pengiriman. Untuk mengendalikan masalah tersebut, pabrik membutuhkan metode pengukuran warna yang objektif dan dapat dibandingkan dengan standar acuan. Salah satu perangkat yang dapat dipertimbangkan adalah Spektrofotometer 3NH YS4560, alat ukur warna dengan geometri optik 45/0 yang dirancang untuk analisis reflektansi, pengukuran warna, pencocokan warna, dan pengendalian kualitas.
1. Ketika Warna Komponen Plastik Berbeda Antarbatch
Bayangkan sebuah pabrik memproduksi housing elektronik berwarna abu-abu menggunakan bahan baku dan masterbatch dengan spesifikasi yang sama. Pada awal produksi, hasil pemeriksaan menunjukkan warna masih sesuai dengan sampel yang telah disetujui pelanggan. Namun, setelah pergantian batch bahan baku atau ketika produksi berjalan beberapa jam, sebagian komponen mulai terlihat lebih terang atau lebih gelap.
Operator mungkin menilai perbedaannya tidak terlalu mencolok. Akan tetapi, ketika komponen dipasang berdampingan, perbedaan tersebut menjadi lebih mudah terlihat. Tim QC kemudian harus memutuskan apakah produk dapat diterima, perlu disortir, atau harus ditahan untuk pemeriksaan lebih lanjut.
Situasi serupa dapat terjadi pada produk plastik ABS, PP, PE, PVC, PC, dan berbagai jenis resin lainnya, tergantung formulasi serta proses produksinya. Masalah juga dapat muncul pada tutup botol, casing perangkat elektronik, komponen otomotif, peralatan rumah tangga, panel plastik, dan kemasan berwarna.
Baca Juga Artikel : Panduan Memilih Spectrophotometer Portable Brand 3NH
Jika keputusan hanya mengandalkan pengamatan visual, penilaian dapat berbeda antara operator, pemeriksa, dan pelanggan. Pencahayaan ruangan, kondisi permukaan, sudut pandang, serta persepsi individu dapat memengaruhi penilaian. Karena itu, diperlukan pengukuran instrumental untuk membantu memastikan apakah perbedaan warna masih berada dalam toleransi yang ditetapkan.

2. Mengapa Pemeriksaan Visual Saja Tidak Cukup?
Pemeriksaan visual tetap berguna untuk mendeteksi cacat penampilan, tetapi memiliki keterbatasan ketika digunakan sebagai satu-satunya dasar keputusan QC. Mata manusia dapat mengenali perbedaan warna, namun tidak menghasilkan nilai numerik yang konsisten untuk mendokumentasikan besarnya perbedaan tersebut.
Perbedaan penilaian antar operator
Dua pemeriksa dapat memberikan keputusan berbeda terhadap sampel yang sama. Satu orang menganggap warna masih dapat diterima, sedangkan pemeriksa lain menilai warna terlalu kuning atau terlalu gelap. Kondisi ini menyulitkan perusahaan ketika harus menyamakan standar internal dengan standar pelanggan.
Tidak ada angka pembanding yang objektif
Tanpa data warna, tim produksi sulit menentukan seberapa jauh produk menyimpang dari sampel referensi. Istilah seperti sedikit lebih gelap atau agak kemerahan tidak cukup untuk analisis tren produksi dan penelusuran akar masalah.
Perbedaan baru diketahui setelah produk selesai dibuat
Apabila pemeriksaan hanya dilakukan pada tahap akhir, ketidaksesuaian warna mungkin sudah terjadi pada banyak unit. Pemeriksaan warna pada bahan awal, sampel pertama, dan interval produksi dapat membantu mendeteksi penyimpangan lebih cepat.
Solusi yang diperlukan bukan sekadar alat yang menampilkan warna, melainkan instrumen yang menghasilkan data pengukuran, membandingkan sampel terhadap standar, serta mendukung keputusan penerimaan atau penolakan sesuai kriteria QC perusahaan.
3. Faktor yang Membuat Warna Plastik Berubah
Perbedaan warna dapat berasal dari bahan baku, formulasi, proses, maupun kondisi pengukuran. Spektrofotometer membantu mengukur hasil akhirnya, tetapi penentuan penyebab tetap memerlukan analisis proses dan bahan secara sistematis.
3.1. Variasi resin dan masterbatch
Perbedaan lot resin, konsentrasi masterbatch, distribusi pigmen, atau kualitas dispersi dapat mengubah tampilan warna. Penambahan pigmen yang tidak seragam dapat menghasilkan bagian yang lebih pekat atau lebih pucat. Oleh sebab itu, pemeriksaan incoming material dan verifikasi formulasi menjadi bagian penting dalam pengendalian warna.
3.2. Temperatur dan kondisi proses molding
Temperatur barrel, waktu tinggal material, temperatur mold, kecepatan injeksi, serta kondisi pendinginan dapat memengaruhi tampilan produk pada formulasi tertentu. Pemanasan berlebihan juga dapat memicu degradasi termal atau perubahan warna pada material yang sensitif.
3.3. Pencampuran dan distribusi pigmen
Waktu pencampuran, kondisi feeder, rasio campuran, dan homogenitas bahan dapat menyebabkan perbedaan warna antarlokasi atau antarbatch. Pada kondisi tertentu, perbedaan tersebut dapat terlihat sebagai area yang tidak seragam.
3.4. Permukaan, tekstur, dan ketebalan produk
Permukaan glossy, matte, bertekstur, atau memiliki pola dapat memberikan karakter pantulan cahaya yang berbeda. Ketebalan dinding dan sifat tembus cahaya juga dapat memengaruhi hasil yang terukur. Dua produk dengan pigmen serupa belum tentu memberikan hasil identik jika struktur dan kondisi permukaannya berbeda.
3.5. Kondisi pencahayaan dan metamerisme
Metamerisme terjadi ketika dua sampel tampak serupa di bawah satu sumber cahaya, tetapi menunjukkan perbedaan ketika dilihat di bawah sumber cahaya lain. Fenomena ini penting untuk produk yang diperiksa di bawah pencahayaan pabrik, ruang ritel, atau kondisi penggunaan yang berbeda.
4. Biaya Produksi dan Risiko Reject Warna
Ketidakkonsistenan warna yang tidak segera terdeteksi dapat memengaruhi kualitas produk dan efisiensi operasional. Produk yang tidak memenuhi batas toleransi berisiko ditahan, disortir, dikerjakan ulang jika memungkinkan, atau ditolak sesuai persyaratan pelanggan.
- Biaya scrap dan rework: produk yang tidak sesuai membutuhkan pemeriksaan tambahan dan berpotensi tidak dapat digunakan.
- Pemborosan material: penyesuaian masterbatch berulang tanpa data pembanding dapat meningkatkan konsumsi bahan dan waktu setup.
- Waktu produksi terbuang: investigasi warna yang tidak terukur dapat memperpanjang penghentian atau penyesuaian proses.
- Risiko komplain pelanggan: perbedaan warna antarbatch atau antarkomponen dapat menurunkan konsistensi tampilan produk akhir.
- Dokumentasi QC kurang kuat: penilaian yang hanya berbasis pengamatan visual sulit digunakan untuk analisis tren, audit, dan pembuktian kesesuaian.
Pengukuran warna yang terstandar membantu perusahaan membangun keputusan berbasis data. Manfaat finansialnya bergantung pada tingkat reject awal, volume produksi, biaya material, dan efektivitas tindakan korektif yang diterapkan.
5. Apa yang Harus Diukur oleh QC?
Untuk mengendalikan perbedaan warna plastik, tim QC perlu memiliki standar referensi yang disepakati serta data numerik yang dapat dibandingkan dengan hasil produksi. Spektrofotometer 3NH YS4560 menyediakan sejumlah parameter untuk mendukung proses tersebut.
Nilai warna CIELAB
CIELAB merupakan salah satu ruang warna yang umum digunakan dalam evaluasi perbedaan warna. Parameter utamanya adalah L*, a*, dan b*.
- L*: menunjukkan tingkat kecerahan relatif; nilai yang lebih tinggi umumnya menunjukkan warna lebih terang.
- a*: menunjukkan sumbu warna hijau hingga merah; nilai negatif mengarah ke hijau dan nilai positif ke merah.
- b*: menunjukkan sumbu warna biru hingga kuning; nilai negatif mengarah ke biru dan nilai positif ke kuning.
Contohnya, apabila sampel plastik putih memiliki nilai b* lebih tinggi daripada standar, hal tersebut dapat mengindikasikan pergeseran ke arah kuning. Namun, keputusan penerimaan tetap harus mempertimbangkan seluruh parameter, formula perbedaan warna, kondisi pengukuran, dan batas toleransi yang disepakati.
Nilai perbedaan warna ΔE
Nilai ΔE menggambarkan besarnya perbedaan antara warna sampel dan warna referensi berdasarkan formula yang digunakan. Semakin besar nilai ΔE, semakin besar perbedaan warna yang dihitung oleh formula tersebut. Formula ΔE*ab dan ΔE*00 merupakan dua pilihan yang tersedia pada YS4560.
Reflektansi spektral
Data reflektansi spektral menunjukkan karakter pantulan sampel pada rentang panjang gelombang tertentu. Informasi ini dapat membantu tim teknis mengevaluasi perbedaan respons optik dua sampel, terutama ketika penilaian warna memerlukan pemeriksaan lebih mendalam.
Standar pengukuran yang konsisten
Hasil pengukuran akan lebih berguna apabila standar referensi, iluminan, sudut pengamat, ukuran aperture, kondisi sampel, dan metode pengambilan data ditetapkan secara konsisten. Untuk evaluasi warna plastik, D65 dapat dipilih jika sesuai dengan persyaratan pelanggan atau prosedur QC yang berlaku.
6. Cara Mengukur Perbedaan Warna Plastik
Metode pengujian warna perlu disesuaikan dengan jenis material, bentuk produk, tekstur, dan persyaratan penerimaan. Pada umumnya, pengujian dilakukan dengan membandingkan sampel produksi terhadap standar warna yang sudah disetujui.
Langkah 1: Menyiapkan sampel standar
Gunakan master sample atau sampel referensi yang telah disetujui oleh pelanggan dan tim QC. Pastikan identitas sampel, kode warna, nomor batch, dan status persetujuannya terdokumentasi. Jika tersedia, catat juga nilai warna standar sebagai dasar perbandingan.
Langkah 2: Menentukan parameter pengukuran
Tentukan ruang warna, formula ΔE, iluminan, sudut pengamat, dan aperture yang sesuai. Jangan mengganti pengaturan tersebut di tengah evaluasi tanpa prosedur yang jelas karena perbedaan pengaturan dapat memengaruhi keterbandingan hasil.
Langkah 3: Melakukan kalibrasi instrumen
Lakukan kalibrasi menggunakan standar putih dan hitam sesuai instruksi manual serta kondisi instrumen. Kalibrasi diperlukan untuk membantu memastikan pengukuran dilakukan dalam kondisi yang sesuai dengan prosedur penggunaan alat.
Langkah 4: Mengukur standar dan sampel produksi
Posisikan alat secara stabil pada area sampel yang mewakili warna produk. Hindari area dengan kontaminasi, cacat lokal yang tidak relevan dengan tujuan pengukuran, atau perubahan tekstur yang tidak mewakili bagian yang akan dievaluasi. Untuk produk dengan warna tidak seragam, lakukan beberapa pengukuran di titik yang telah ditentukan.
Langkah 5: Membandingkan nilai warna
Evaluasi nilai L*, a*, b*, ΔE, dan jika diperlukan data reflektansi spektral. Bandingkan hasil terhadap batas toleransi yang ditetapkan perusahaan atau pelanggan. Jangan menggunakan satu angka toleransi universal untuk semua produk karena batas penerimaan bergantung pada spesifikasi, material, warna, aplikasi, dan persyaratan visual.
Langkah 6: Mendokumentasikan dan menindaklanjuti
Simpan hasil pengukuran bersama informasi batch, waktu pengambilan sampel, mesin produksi, formulasi material, serta kondisi proses. Apabila hasil berada di luar batas, tahan produk sesuai prosedur dan lakukan investigasi akar masalah sebelum melakukan koreksi proses.
7. Mengendalikan Color Mismatch dengan Data Objektif
Pendekatan yang efektif bukan hanya mengukur produk setelah terjadi reject, melainkan membangun sistem pengendalian warna pada beberapa titik proses. Spektrofotometer 3NH YS4560 dapat menjadi bagian dari sistem tersebut melalui pengukuran reflektansi dan parameter kolorimetri.
- Incoming Quality Control
- Ukur sampel resin berwarna, masterbatch, atau material relevan sesuai metode yang cocok untuk bentuk sampelnya. Hasil pengukuran dapat digunakan sebagai data pembanding antarbatch apabila metode persiapan dan pengukuran telah divalidasi.
- First Article Inspection
- Setelah setup mesin atau pergantian material, periksa sampel awal dan bandingkan dengan standar. Tahap ini membantu mendeteksi penyimpangan sebelum produksi dilanjutkan dalam volume besar.
- In-process Quality Control
- Lakukan pengukuran berkala sesuai frekuensi sampling. Pemantauan nilai warna dapat membantu tim melihat kecenderungan perubahan sebelum produk melewati batas toleransi.
- Final Quality Control
- Gunakan hasil pengukuran untuk mendukung keputusan penerimaan akhir, dokumentasi batch, dan evaluasi kesesuaian terhadap spesifikasi pelanggan. Pengujian harus tetap mempertimbangkan persyaratan penampilan yang tidak selalu dapat direpresentasikan hanya oleh satu nilai ΔE.
- Analisis akar masalah
- Ketika ditemukan penyimpangan, hubungkan data warna dengan catatan material, temperatur proses, waktu tinggal, parameter molding, dan kondisi permukaan. Dengan demikian, tindakan korektif dapat diarahkan pada faktor yang relevan, bukan sekadar mengubah dosis pigmen berdasarkan perkiraan.
8. Spektrofotometer 3NH YS4560 untuk QC Warna Plastik
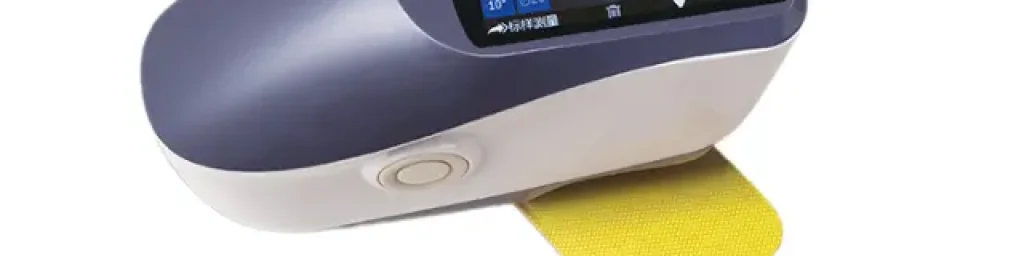
3NH YS4560 45/0 Grating Spectrophotometer merupakan spektrofotometer portabel yang menggunakan geometri optik 45/0, yaitu pencahayaan berbentuk cincin pada sudut 45° dengan pengamatan pada sudut 0°. Instrumen ini menggunakan concave grating untuk pemisahan spektral dan sensor 256 Image Element Double Array CMOS untuk pengukuran reflektansi serta data kolorimetri.
YS4560 mendukung pengukuran warna pada industri plastik dan elektronik, cat, tinta, tekstil, pencetakan, keramik, serta aplikasi lain yang membutuhkan evaluasi warna. Instrumen ini dilengkapi aperture pengukuran ganda, sumber cahaya UV terpisah untuk pengukuran sampel fluoresen, layar sentuh berwarna 3,5 inci, penyimpanan data, serta koneksi USB dan Bluetooth.
Untuk kebutuhan pengendalian warna plastik, fungsi yang relevan mencakup pengukuran nilai CIELAB, perhitungan perbedaan warna, pemilihan iluminan, mode pengukuran rata-rata, dan penyimpanan data sampel. Penggunaan fitur tersebut perlu disesuaikan dengan prosedur pengukuran dan persyaratan kualitas produk.

Spesifikasi Lengkap Produk : Halaman Produk 3NH YS4560. Periksa ketersediaan manual yang sesuai dengan model serta versi perangkat sebelum digunakan.
9. Tabel Perbandingan Spesifikasi 3NH YS4560 dan Kebutuhan QC Plastik
Tabel berikut menghubungkan spesifikasi teknis yang dipublikasikan untuk YS4560 dengan kebutuhan pengukuran warna di lingkungan produksi. Kolom relevansi QC merupakan penjelasan aplikasi, bukan klaim bahwa alat secara otomatis mengendalikan proses produksi.
| Parameter | Spesifikasi YS4560 | Relevansi untuk QC Plastik |
|---|---|---|
| Geometri optik | 45/0; pencahayaan cincin 45°, pengamatan 0° | Mengukur warna dengan geometri optik yang terdefinisi dan mendukung konsistensi metode pemeriksaan. |
| Standar optik | CIE No.15, GB/T 3978, GB 2893, GB/T 18833, ISO 7724-1, ASTM E1164, DIN 5033 Teil 7 | Memberikan referensi standar pengukuran yang relevan; kesesuaian prosedur akhir perlu diverifikasi terhadap kebutuhan aplikasi. |
| Ukuran integrating sphere | Φ48 mm | Bagian dari konfigurasi sistem optik pengukuran. |
| Sumber cahaya | Combined LED Light dan UV Light | Mendukung pengukuran reflektansi dan pemeriksaan sampel fluoresen dengan konfigurasi yang sesuai. |
| Sumber UV | Sumber UV terpisah | Relevan untuk sampel plastik yang mengandung bahan fluoresen, dengan metode pengujian yang sesuai. |
| Sistem pemisahan spektral | Concave grating | Digunakan untuk memperoleh data reflektansi spektral. |
| Detektor | 256 Image Element Double Array CMOS Image Sensor | Mendukung pengambilan data spektral dan kolorimetri. |
| Rentang panjang gelombang | 400–700 nm | Mengukur reflektansi pada rentang spektrum tampak yang digunakan dalam analisis warna. |
| Interval panjang gelombang | 10 nm | Menentukan interval data panjang gelombang yang dilaporkan. |
| Half bandwidth | 10 nm | Parameter karakteristik spektral instrumen. |
| Rentang reflektansi | 0–200% | Rentang pengukuran reflektansi sesuai spesifikasi pabrikan; bukan rentang persentase warna atau kadar pigmen. |
| Aperture pengukuran | MAV: Φ8/Φ10 mm; SAV: Φ4/Φ5 mm, sesuai konfigurasi | Pemilihan bukaan membantu menyesuaikan area pengukuran. Pastikan ukuran aktual pada unit dan aksesori yang dipesan. |
| Ruang warna | CIE LAB, XYZ, Yxy, LCh, CIE LUV, s-RGB, HunterLab, βxy, DIN Lab99, Munsell (C/2) | CIELAB membantu evaluasi nilai L*, a*, b*; ruang warna lain digunakan sesuai kebutuhan analisis. |
| Formula perbedaan warna | ΔE*ab, ΔE*uv, ΔE*94, ΔE*cmc (2:1), ΔE*cmc (1:1), ΔE*00, DIN ΔE99, ΔE (Hunter) | Memungkinkan evaluasi selisih warna menggunakan formula yang ditentukan oleh prosedur QC. |
| Sudut pengamat | 2° dan 10° | Pilih sudut pengamat yang sesuai dengan standar dan metode yang digunakan. |
| Iluminan | Berbagai pilihan, termasuk D65, A, C, D50, D55, D75, F-series, dan LED; total hingga 41 jenis sesuai konfigurasi/perangkat lunak | Membantu mengevaluasi warna pada kondisi iluminan yang ditetapkan; penting untuk pemeriksaan potensi metamerisme. |
| Waktu pengukuran | Sekitar 1,5 detik | Mendukung pemeriksaan warna yang relatif cepat; waktu keseluruhan tetap bergantung pada persiapan dan penempatan sampel. |
| Repeatability reflektansi | Simpangan baku ≤0,08% pada kondisi MAV; ≤0,18% pada 400–700 nm | Menunjukkan repeatability reflektansi sesuai kondisi pengujian pabrikan. |
| Repeatability kromatisitas | Dalam ΔE*ab 0,03 pada pengujian pelat putih setelah kalibrasi, 30 pengukuran dengan interval 5 detik | Merupakan data repeatability pada kondisi pengujian khusus, bukan jaminan nilai tersebut untuk semua sampel plastik. |
| Kesepakatan antar-instrumen | Dalam ΔE*ab 0,15, rata-rata 12 color tiles BCRA Series II | Menjadi referensi spesifikasi antar-instrumen; korelasi antarunit tetap perlu diverifikasi untuk material produksi. |
| Mode pengukuran | Pengukuran tunggal dan rata-rata 2–99 pengukuran | Mode rata-rata dapat membantu mengurangi pengaruh variasi lokal ketika metode sampling mengharuskannya. |
| Data yang ditampilkan | Spektrogram/nilai, nilai kromatisitas, nilai/grafik perbedaan warna, PASS/FAIL, color offset | Mendukung interpretasi data dan pemeriksaan terhadap batas penerimaan yang dikonfigurasi. |
| Layar | LCD TFT warna 3,5 inci, capacitive touchscreen | Memudahkan pengoperasian langsung di laboratorium atau area QC. |
| Memori | 1000 data standar dan 30.000 data sampel | Mendukung penyimpanan standar dan hasil sampel sesuai kapasitas yang ditentukan pabrikan. |
| Antarmuka | USB dan Bluetooth 5.0 menurut halaman spesifikasi resmi | Mendukung transfer data sesuai kompatibilitas perangkat dan perangkat lunak. |
| Daya | Baterai Li-ion; sekitar 5000 pengukuran dalam 8 jam menurut pabrikan | Mendukung penggunaan portabel untuk inspeksi sampel. |
| Dimensi | 184 × 77 × 105 mm | Desain portabel untuk penggunaan di beberapa titik pemeriksaan. |
| Berat | Sekitar 600 g | Memudahkan pemindahan alat antarlokasi pengujian. |
| Lingkungan operasi | 0–40°C; RH 0–85% tanpa kondensasi; ketinggian di bawah 2000 m | Kondisi penggunaan perlu dijaga dalam batas spesifikasi alat. |
| Aksesori standar | Adaptor daya, kabel USB, baterai Li-ion, manual, software unduhan, papan kalibrasi putih dan hitam, penutup pelindung | Mendukung kalibrasi, pengoperasian, dan pengelolaan data sesuai kelengkapan unit. |
| Aksesori opsional | Micro printer, powder test box, universal test components, locating plate | Pilih aksesori sesuai bentuk sampel dan kebutuhan pengukuran; konfirmasikan kompatibilitas sebelum pemesanan. |
Sumber spesifikasi: halaman produk resmi 3NH YS4560 dan brosur YS4560 yang dilampirkan. Spesifikasi dapat berubah sesuai pembaruan pabrikan. Konfirmasikan konfigurasi aperture, antarmuka, bahasa, aksesori, dan fitur perangkat lunak pada unit yang ditawarkan.

Cara Menggunakan Spektrofotometer 3NH YS4560 untuk Mengukur Warna Plastik
Penggunaan instrumen harus mengikuti manual resmi yang sesuai dengan model dan versi perangkat. Secara umum, alur pengukuran warna plastik dapat dilakukan melalui tahapan berikut.
1. Siapkan alat dan sampel
Pastikan permukaan pengukuran bersih, kering, dan tidak terkontaminasi debu, minyak, atau residu. Siapkan standar warna yang telah disetujui dan sampel produksi yang akan dievaluasi. Untuk produk berbentuk kompleks, pilih area pengukuran yang cukup rata dan mewakili warna produk.
2. Nyalakan instrumen dan lakukan kalibrasi
Hidupkan YS4560 dan lakukan kalibrasi menggunakan papan standar putih dan hitam sesuai petunjuk alat. Pastikan permukaan papan kalibrasi tetap bersih dan tidak tergores. Lakukan kalibrasi ulang sesuai instruksi manual, kondisi penggunaan, atau prosedur QC.
3. Atur parameter pengukuran
Pilih ruang warna, formula ΔE, iluminan, sudut pengamat, dan aperture yang sesuai dengan metode pemeriksaan. Jika standar pelanggan menggunakan CIELAB, D65, dan formula ΔE00, gunakan konfigurasi tersebut secara konsisten sepanjang evaluasi.
4. Ukur sampel referensi
Tempatkan instrumen secara stabil pada standar warna dan jalankan pengukuran. Simpan atau tetapkan data referensi sesuai fungsi yang tersedia pada instrumen dan perangkat lunaknya. Pastikan standar tersebut benar-benar merupakan sampel yang telah disetujui.
5. Ukur sampel produksi
Posisikan alat pada titik yang telah ditentukan dan lakukan pengukuran. Ulangi pada beberapa titik jika diperlukan untuk mewakili variasi warna pada permukaan produk. Untuk produk dengan permukaan melengkung, tekstur kuat, atau area sempit, validasi terlebih dahulu apakah area kontak dan konfigurasi aperture sesuai.
6. Evaluasi hasil pengukuran
Periksa nilai L*, a*, b*, ΔE, grafik perbedaan warna, serta indikator PASS/FAIL apabila batas toleransi telah dikonfigurasi. Status PASS/FAIL harus mengikuti batas penerimaan yang telah ditetapkan, bukan dianggap sebagai standar universal bawaan untuk seluruh produk.
7. Simpan data dan lakukan tindak lanjut
Simpan hasil pengukuran sesuai fungsi memori atau software yang tersedia. Catat identitas sampel, batch, mesin, tanggal, dan parameter proses yang relevan. Jika hasil menyimpang, lakukan verifikasi pengukuran dan investigasi penyebab sebelum memutuskan tindakan korektif.
11. Cara Membaca Hasil ΔE dan CIELAB pada Produk Plastik
Contoh interpretasi nilai warna
Misalnya, standar plastik putih mempunyai nilai L* 94,0, a* 0,2, dan b* 1,0. Sampel produksi menunjukkan L* 93,0, a* 0,5, dan b* 2,5. Secara sederhana, data tersebut menunjukkan sampel lebih gelap, sedikit bergeser ke arah merah, dan lebih kuning dibandingkan standar. Angka ini merupakan ilustrasi, bukan hasil pengukuran aktual produk atau jaminan toleransi tertentu.
Nilai ΔE membantu merangkum besarnya perbedaan warna, sedangkan nilai L*, a*, dan b* membantu tim QC memahami arah pergeserannya. Karena itu, jangan hanya melihat ΔE tanpa memeriksa parameter individual ketika melakukan investigasi akar masalah.
Apakah nilai ΔE tertentu selalu berarti produk reject?
Tidak. Batas penerimaan ΔE ditentukan oleh spesifikasi pelanggan, jenis produk, warna, aplikasi, metode pengukuran, serta kesepakatan antara pihak terkait. Produk dengan kebutuhan visual ketat dapat memerlukan batas berbeda dari produk dengan toleransi tampilan yang lebih longgar. Selain itu, nilai dari formula ΔE yang berbeda tidak boleh dianggap identik tanpa mempertimbangkan metode perhitungannya.
Bagaimana mengendalikan konsistensi pengukuran?
Gunakan standar warna yang sama, kondisi sampel yang konsisten, prosedur kalibrasi, iluminan, sudut pengamat, aperture, serta metode sampling yang terdokumentasi. Apabila beberapa instrumen digunakan pada lokasi berbeda, lakukan pemeriksaan korelasi antar-instrumen dengan sampel yang representatif untuk memastikan data dapat dibandingkan secara memadai.

12. FAQ: Pertanyaan yang Sering Dicari tentang Spektrofotometer dan Warna Plastik
Apa alat yang digunakan untuk mengukur perbedaan warna plastik?
Spektrofotometer dapat digunakan untuk mengukur reflektansi spektral dan parameter kolorimetri sampel plastik. Salah satu pilihan adalah 3NH YS4560, yang mendukung pengukuran CIELAB, berbagai formula ΔE, dan beragam iluminan sesuai spesifikasi pabrikan.
Bagaimana cara mengatasi perbedaan warna pada produk plastik?
Mulailah dengan membandingkan sampel terhadap standar warna menggunakan metode pengukuran yang konsisten. Evaluasi nilai L*, a*, b*, ΔE, dan bila diperlukan reflektansi spektral. Selanjutnya, hubungkan hasilnya dengan data resin, masterbatch, temperatur molding, waktu tinggal, pencampuran, dan kondisi permukaan untuk menemukan penyebab penyimpangan.
Apa fungsi spektrofotometer 3NH YS4560?
3NH YS4560 digunakan untuk mengukur reflektansi dan data warna secara instrumental. Fitur utamanya mencakup geometri optik 45/0, concave grating, sensor CMOS double array, pilihan ruang warna dan formula ΔE, pengukuran sampel fluoresen menggunakan sumber UV terpisah, serta penyimpanan dan transfer data.
Apa perbedaan spektrofotometer dan colorimeter?
Secara umum, spektrofotometer mengukur respons spektral pada rentang panjang gelombang, sedangkan colorimeter umumnya menghitung nilai warna menggunakan respons kanal yang dirancang untuk tujuan kolorimetri. Pilihan alat sebaiknya didasarkan pada kebutuhan analisis, metode pengujian, toleransi, dan persyaratan dokumentasi perusahaan.
Apa arti nilai ΔE pada pengukuran warna plastik?
ΔE adalah ukuran numerik perbedaan warna antara dua sampel berdasarkan formula tertentu. Nilai yang lebih besar umumnya menunjukkan perbedaan yang lebih besar menurut formula tersebut. Keputusan lulus atau gagal harus mengikuti toleransi yang ditetapkan, serta memperhatikan formula ΔE yang digunakan.
Berapa batas ΔE yang dapat diterima untuk produk plastik?
Tidak ada satu batas ΔE yang berlaku universal untuk semua produk plastik. Batas penerimaan ditentukan berdasarkan persyaratan pelanggan, karakter warna, jenis produk, aplikasi, dan metode pengukuran. Tim QC perlu mendokumentasikan formula ΔE, kondisi pengukuran, serta batas toleransi yang telah disepakati.
Apakah 3NH YS4560 bisa mengukur warna plastik ABS, PP, PE, dan PVC?
YS4560 dirancang untuk aplikasi pengukuran warna pada industri plastik dan elektronik. Pengujian ABS, PP, PE, PVC, atau material lain perlu mempertimbangkan bentuk sampel, tekstur, transparansi, ukuran area pengukuran, serta metode yang sesuai. Kecocokan pada sampel aktual sebaiknya diverifikasi sebelum menetapkan prosedur QC.
Apakah 3NH YS4560 dapat mengukur warna plastik putih yang menguning?
YS4560 dapat digunakan untuk mengukur parameter warna plastik putih, termasuk nilai b* pada ruang warna CIELAB, dan menyediakan indeks yellowness sesuai fungsi yang tercantum pada spesifikasi. Pengujian harus menggunakan konfigurasi dan metode yang sesuai dengan tujuan pemeriksaan. Hasilnya dapat membantu mengukur perubahan warna, tetapi penyebab penguningan perlu dianalisis secara terpisah.
Apakah 3NH YS4560 bisa mendeteksi metamerisme?
YS4560 menyediakan pilihan iluminan dan fungsi indeks metamerisme yang tercantum pada spesifikasi. Evaluasi metamerisme perlu menggunakan pengaturan iluminan, standar, dan prosedur yang sesuai. Ketersediaan fungsi atau perhitungan tertentu juga dapat bergantung pada software yang digunakan.
Apakah 3NH YS4560 bisa digunakan untuk pemeriksaan warna di lini produksi?
YS4560 merupakan instrumen portabel dengan waktu pengukuran sekitar 1,5 detik menurut spesifikasi pabrikan. Alat dapat digunakan untuk pemeriksaan sampel di laboratorium atau titik QC yang sesuai. Kelayakan penggunaan pada lini produksi bergantung pada bentuk produk, akses area pengukuran, kondisi lingkungan, dan prosedur kerja.
Bagaimana cara kalibrasi spektrofotometer 3NH YS4560?
Kalibrasi dilakukan menggunakan papan kalibrasi putih dan hitam sesuai prosedur pada manual resmi. Pastikan permukaan referensi bersih, gunakan aksesori yang sesuai, dan ikuti petunjuk instrumen untuk urutan kalibrasi. Interval kalibrasi atau pemeriksaan ulang harus mengikuti manual dan prosedur mutu perusahaan.
Di mana membeli spektrofotometer 3NH YS4560 di Indonesia?
Anda dapat melihat informasi produk melalui Penguji.com dan menghubungi tim penjualan untuk memeriksa ketersediaan, konfigurasi, aksesori, serta dukungan teknis. Pastikan spesifikasi unit yang ditawarkan sesuai dengan kebutuhan pengukuran warna plastik dan standar QC perusahaan.
13. Kesimpulan: Kurangi Risiko Reject dengan Pengukuran Warna yang Terukur
Perbedaan warna produk plastik tidak selalu dapat dijelaskan hanya dengan pengamatan visual. Variasi resin, masterbatch, kondisi molding, tekstur permukaan, dan pencahayaan dapat memengaruhi hasil akhir. Untuk mengendalikan masalah tersebut, tim QC membutuhkan standar referensi, metode pengukuran yang konsisten, data numerik, serta batas toleransi yang disepakati.
Spektrofotometer 3NH YS4560 menawarkan pengukuran reflektansi, data warna CIELAB, berbagai formula perbedaan warna, pilihan iluminan, dan penyimpanan data untuk mendukung pengendalian mutu. Dengan mengintegrasikan hasil pengukuran ke dalam incoming inspection, pemeriksaan sampel awal, inspeksi selama produksi, dan final QC, perusahaan dapat mendeteksi penyimpangan lebih terstruktur dan melakukan investigasi berdasarkan data.
Instrumen bukan pengganti pengendalian proses, tetapi dapat menjadi sumber data penting untuk membantu tim produksi dan QC mengambil keputusan yang lebih konsisten, menelusuri perubahan warna, dan meningkatkan keterlacakan hasil pemeriksaan.
Konsultasikan Kebutuhan Pengukuran Warna Plastik Anda
Butuh alat ukur warna untuk laboratorium QC, pemeriksaan komponen plastik, atau evaluasi perbedaan warna antarbatch? Pelajari spesifikasi dan konfigurasi 3NH YS4560 45/0 Spectrophotometer sebelum menentukan metode pengujian yang paling sesuai.
Disclaimer: Informasi dalam artikel ini bersifat edukatif dan tidak menggantikan nasihat dari insinyur atau tenaga Ahli laboratorium bersertifikat. Selalu rujuk pada spesifikasi teknis produk dan standar industri yang berlaku untuk aplikasi spesifik Anda.